

Sistema de pulido por Robot
Pulido de espejo Industrial Buffing Machine
Máquina de pulido con espejo 8K para acero inoxidable | sistema ecológico libre de ácidos
Pulido con espejo de bobina de aluminio
Máquina para pulir superficies metálicas
Pulido de espejos metálicos de alta precisión
Pulido con espejo de 8K a presión neumática
Máquina de pulido de acero inoxidable 8K tipo cinta
High Gloss Mirror Buffing & pulishing Machine (en inglés)
No.8 8K pulido del espejo final pulido de la máquina
Máquina de pulido de espejos Super 8K
Máquina de Buffing de Metal Industrial
Máquina de Buffing de superficie de titani
Bobina a bobina n º 4 línea de rectificado terminado
Hoja a hoja NO.4 línea de rectificado terminado
Máquinas, máquinas y máquinas
Cepilladora de chapas metálicas
Pulidora de cobre
Cepillo de superficie de titanipulido
Máquina de cepillado para pulir placas de aluminio
Rectificadora de acero inoxidable n º 4
Máquina de cepillado de correa y rectificadora
Máquina para la molienda de materias inoxidables de la HL
Máquinas para la molienda de rodillos rodillos
Cepilladora de cinta HL
Máquinas de acabado en seco en HL
Máquinas para acabado en caliente
Línea de rectificadoras en seco n º 4 y n º hl
Línea de máquinas de cepillado Wet No.4 &HL
Máquina terminada Scotch-Brite para superficies metálicas
Máquina terminada Scotch-Brite
Pulidora Scotch Brite de acero inoxidable
Línea de máquinas Wet Scotch Brite
Línea de máquinas completamente automática Scotch Brite(SB)
Máquina osciladora SB
Máquina rectificadora SB
Scotch Brite con oscil
Dry Scotch Brite Machine (en inglés)
Cuatro rectificadoras de rodillos
Rectificde vibraciones de tablero grueso de acero inoxidable
Reducción de las vibraciones
Rectificrectificadora de vibraciones de acero inoxidable
Máquina de AFP
Máquina de lacadora de rodillos anti-huella digital
Máquina pre-recucon anti-huella digital
Máquina de recubrimiento de película anti-huella digital
Máquina de nanorecubrimiento anti-huella digital
Solución de aplanado de placas gruesas para el procesamiento de metales pesados
Máquina niveladora de placas pesadas
Línea de corte de chapas de precisión para el tratamiento de metales decor
Línea de nively corte de precisión para el tratamiento de chapas metálicas
Desenbobinado automático de la bobina
Solución de corte longitudinal de bobina de precisión para el procesamiento de tiras de Metal
Máquina de corte longitudinal/línea de corte longitudinal
Noticias de la industria
Por :Lebon
Sep 21,2026
Tanto 201 y 304 de acero inoxidable se puede pulir a un acabado espejo 8K. La diferencia no es si el material puede volverse reflectante, sino cuánto control de proceso se requiere para lograr una superficie uniforme, comercialmente aceptable.
En comparación con 304, 201 acero inoxidable es generalmente más duro y más sensible al calor de molienda y endurecimiento al trabajo. Por lo tanto, plantea mayores exigencias en la secuencia de pulido del rugo, la selección del abrasivo, la refrigeración, la presión de molienda y la velocidad de avance. Si se utilizan los mismos ajustes para ambos materiales, la hoja 201 es más probable que retenga micro-hoyos, desarrolle neblina o muestre una reflexión desigual después de pulido fino.
201 acero inoxidable utiliza menos níquel y más manganeso que 304. Esta composición da a los dos grados diferente comportamiento de formación y pulido. En producción, 201 a menudo se siente más difícil de moler y puede calentarse más rápido bajo una carga inadecuada. Una vez que la superficie se calienta excesivamente, el templado por trabajo puede reducir la eficiencia de corte y hacer que un acabado estable sea más difícil de lograr.
Acero inoxidable 304 tiene una dureza más moderada y suele ser más tolerante durante el pulido con espejo. a menudo puede alcanzar la superficie intermedia necesaria con un rango más amplio de parámetros de operación. Sin embargo, la superficie de entrada todavía importa: una pobre hoja 304 2B con hoyos o defectos de rodadura puede requerir más preparación que una hoja más limpia.
factor de proceso | 201 acero inoxidable | Acero inoxidable 304 |
Comportamiento de recti | Generalmente más difícil de cortar y más sensible al trabajo de endurecimiento. | Usualmente más fácil de moler y más tolerante a los cambios de parámetros. |
control de calor | Requiere una refrigeración cuidadosa y una combinación de presión-velocidad equilibrada. | Todavía requiere enfriamiento, pero normalmente tiene una ventana de proceso estable más amplia. |
La Pula en bruto | Se necesita más atención para eliminar el óxido, microfosos y defectos de rodadura sin dejar marcas profundas. | Los defectos superficiales son a menudo más fáciles de eliminar, dependiendo de la calidad entrante 2B. |
Ajuste de parámetros | Una presión baja o excesiva puede causar problemas; El ajuste basado en muestras es importante. | Las recetas estándar son más fáciles de establecer, pero todavía deben ser adaptadas al espesor y la condición de la superficie. |
Riesgo típico | Aspecto nubl, zonas blanquec, agujeros reteno brillo desigual. | Marcas rodantes residuales, marcas locales de bruma o de cabeza de pulido si la preparación es insuficiente. |
Una línea de pulido de 8K no comienza con una superficie en blanco. Comienza con la propia hoja 2B o BA suministrada por la acería. El material BA ya es más brillante y más liso, por lo que normalmente requiere un esmerilado menos correc. Una hoja 2B puede llevar una textura de rodadura fina, óxido, fosas poco profundas o variación de la superficie local que debe ser eliminado antes de pulido con espejo.
Esto es especialmente importante hoy en día porque más procesadores están utilizando la hoja 201 2B como materia prima para la producción de 8K. Una línea diseñada alrededor de BA o 304 puede no proporcionar suficiente capacidad de pulido cuando el material entrante cambia. La configuración de la máquina debe seguir la materia prima real, no sólo el acabado objetivo.
La finalidad del pulido en bruto es eliminar los defectos produciendo una base suficientemente fina y uniforme para la sección del espejo. Para el material 201 2B, esta etapa por lo general requiere una secuencia de grano cuidadosamente planificada y suficientes grupos de trabajo para separar la eliminación de defectos pesados del refinde la superficie.
·Abrasivos:Seleccione el tipo de abrasivo y la secuencia de abrasivo de acuerdo con la dureza real y la profundidad del defecto de la lámina.
·Presión:Utilice suficiente carga para cortar la superficie, pero evite la presión excesiva que genera calor y acelera el endurecimiento por trabajo.
·Velocidad de avance:Ajuste la velocidad de la línea a la capacidad de rectidisponible; El aumento de la velocidad sin suficiente remoción deja defectos en la sección de pulido fino.
·Enfriamiento:Entregue el líquido de refrigeración uniformemente a la zona de molienda activa para controlar la temperatura y eliminar los residuos de molienda.
·Calidad intermedia:Antes de un pulido fino, trate de obtener una superficie limpia y uniforme alrededor de Ra 0,05 micrómetros, sujeto al proceso acordado y al resultado de la muestra.
El pulido fino con discos de lana y un medio de pulido controlado aumenta el brillo y reduce la rugode la superficie. No puede eliminar de forma fiable las marcas abrasivas profundas, los agujeros reteno la eliminación irregular dejada por la etapa de pulido. La adición de cabezde pulido más fino puede aumentar la capacidad de producción, pero no sustituye la preparación correcta de la superficie.
Tanto para el 201 como para el 304, la receta de pulido fino debe ajustarse al material, a la superficie de entrada y a la producción requerida. En un proceso tradicional, se puede utilizar polvo de óxido de aluminio, agua y ácido nítrico en una mezcla controlada. También es posible el pulido mecánico sin ácido, pero su acabado y velocidad de producción alcanzables deben ser confirmados por pruebas de muestra.
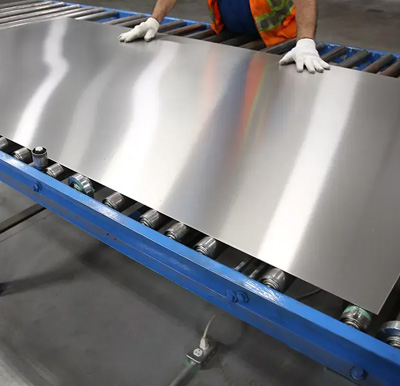
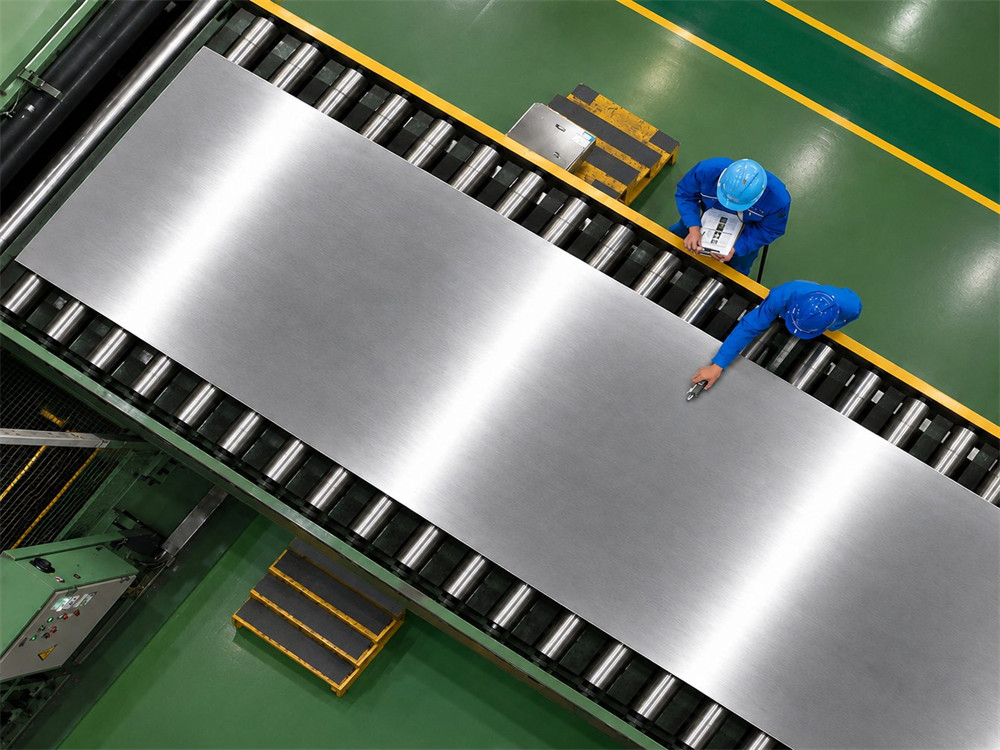
La hoja final debe revisarse con instrumentos e inspección visual. Una referencia comercial comúnmente utilizada es Ra por debajo de 0,02 micry brillo de aproximadamente 600 A 800 GU medidos a 60 grados. El rango exacto de aceptación debe ser acordado con el comprador y verificado con el mismo método de medición.
Bajo una iluminación fuerte y uniforme, inspeccione la hoja completa para ver si hay arcos de la cabeza de pulido, marcas de remolino, bruma, hoyos, variación de color y reflejo distor. Compruebe las zonas izquierda, centro y derecha, así como la cabeza, centro y cola de la hoja. Una lectura de alto brillo en un punto no prueba que toda la superficie sea uniforme.
304 es generalmente más fácil de pulir y ofrece una ventana de proceso más amplia. 201 también puede lograr un acabado espejo 8K de alta calidad, pero normalmente necesita una mayor capacidad de pulido de rugoy un control más estricto de calor, presión y velocidad. La mejor elección depende del mercado del producto, el costo de la materia prima, los requisitos de corrosión y el comprador#39; Estándar de superficie s.
Para un nuevo proyecto, el enfoque más seguro es probar el customer' s hojas actuales. El pulido de muestras revela el verdadero requisito de eliminación de defectos, la secuencia abrasiva adecuada, brillo y Ra alcanzables y una velocidad de producción realista. Esta información es más útil que seleccionar la máquina sólo por grado de acero o espesor.
Sí. Con la materia prima adecuada y un proceso correctamente controlado, 201 puede alcanzar un acabado espejo 8K comercial. Normalmente requiere un pulido áspero más cuidadoso y control de calor.
Sí, siempre que la línea tenga una capacidad adecuada de pulido del rugoy unas recetas ajustables para la selección del abrasivo, la presión, la refrigeración y la velocidad de avance. No se deben utilizar automáticamente los mismos ajustes para ambos grados.
El BA generalmente comienza con una superficie más brillante y lisa, por lo que puede requerir menos rectificado correc. Sin embargo, la decisión final debe considerar el costo del material, la disponibilidad, el acabado objetivo y la economía de la producción.
Por favor, no dude en ponerse en contacto con nosotros si necesita más información.
Fabricante de líneas de producción de equipos de procesamiento de Metal profundo
Copyright © Lebon Metal Equipment Co., Ltd. Todos los derechos reservados.
Diseño de BONTOP.
 inglés
 ruso
 español
 portugués
 árabe
 vietnamita
 turco
 En