

Sistema de pulido por Robot
Pulido de espejo Industrial Buffing Machine
Máquina de pulido con espejo 8K para acero inoxidable | sistema ecológico libre de ácidos
Pulido con espejo de bobina de aluminio
Máquina para pulir superficies metálicas
Pulido de espejos metálicos de alta precisión
Pulido con espejo de 8K a presión neumática
Máquina de pulido de acero inoxidable 8K tipo cinta
High Gloss Mirror Buffing & pulishing Machine (en inglés)
No.8 8K pulido del espejo final pulido de la máquina
Máquina de pulido de espejos Super 8K
Máquina de Buffing de Metal Industrial
Máquina de Buffing de superficie de titani
Bobina a bobina n º 4 línea de rectificado terminado
Hoja a hoja NO.4 línea de rectificado terminado
Máquinas, máquinas y máquinas
Cepilladora de chapas metálicas
Pulidora de cobre
Cepillo de superficie de titanipulido
Máquina de cepillado para pulir placas de aluminio
Rectificadora de acero inoxidable n º 4
Máquina de cepillado de correa y rectificadora
Máquina para la molienda de materias inoxidables de la HL
Máquinas para la molienda de rodillos rodillos
Cepilladora de cinta HL
Máquinas de acabado en seco en HL
Máquinas para acabado en caliente
Línea de rectificadoras en seco n º 4 y n º hl
Línea de máquinas de cepillado Wet No.4 &HL
Máquina terminada Scotch-Brite para superficies metálicas
Máquina terminada Scotch-Brite
Pulidora Scotch Brite de acero inoxidable
Línea de máquinas Wet Scotch Brite
Línea de máquinas completamente automática Scotch Brite(SB)
Máquina osciladora SB
Máquina rectificadora SB
Scotch Brite con oscil
Dry Scotch Brite Machine (en inglés)
Cuatro rectificadoras de rodillos
Rectificde vibraciones de tablero grueso de acero inoxidable
Reducción de las vibraciones
Rectificrectificadora de vibraciones de acero inoxidable
Máquina de AFP
Máquina de lacadora de rodillos anti-huella digital
Máquina pre-recucon anti-huella digital
Máquina de recubrimiento de película anti-huella digital
Máquina de nanorecubrimiento anti-huella digital
Solución de aplanado de placas gruesas para el procesamiento de metales pesados
Máquina niveladora de placas pesadas
Línea de corte de chapas de precisión para el tratamiento de metales decor
Línea de nively corte de precisión para el tratamiento de chapas metálicas
Desenbobinado automático de la bobina
Solución de corte longitudinal de bobina de precisión para el procesamiento de tiras de Metal
Máquina de corte longitudinal/línea de corte longitudinal
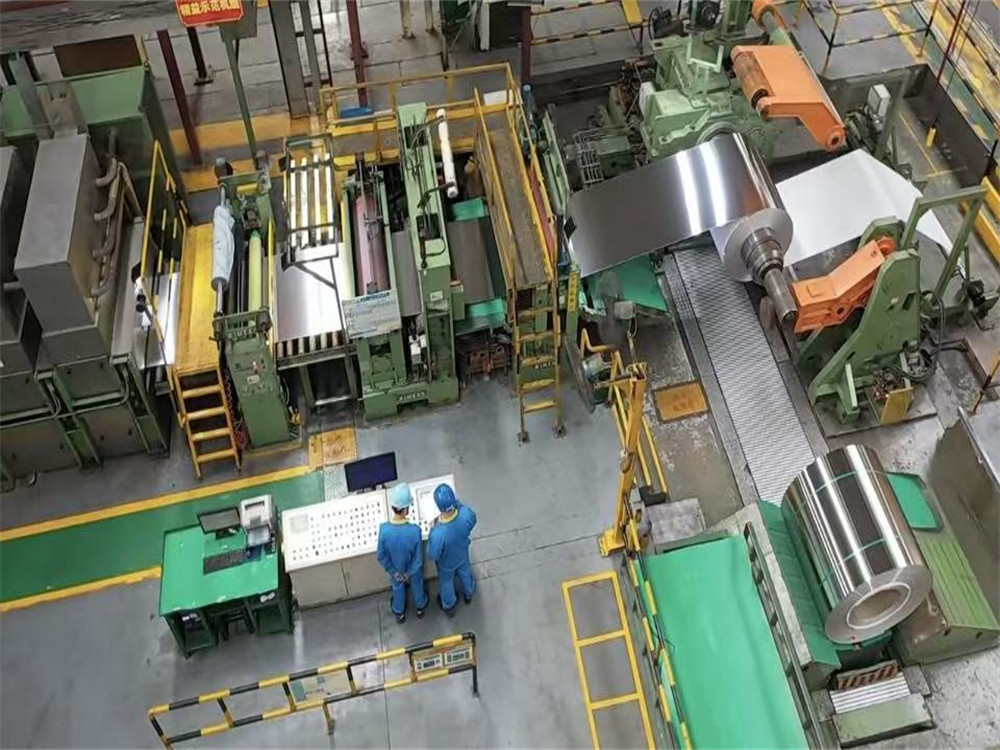
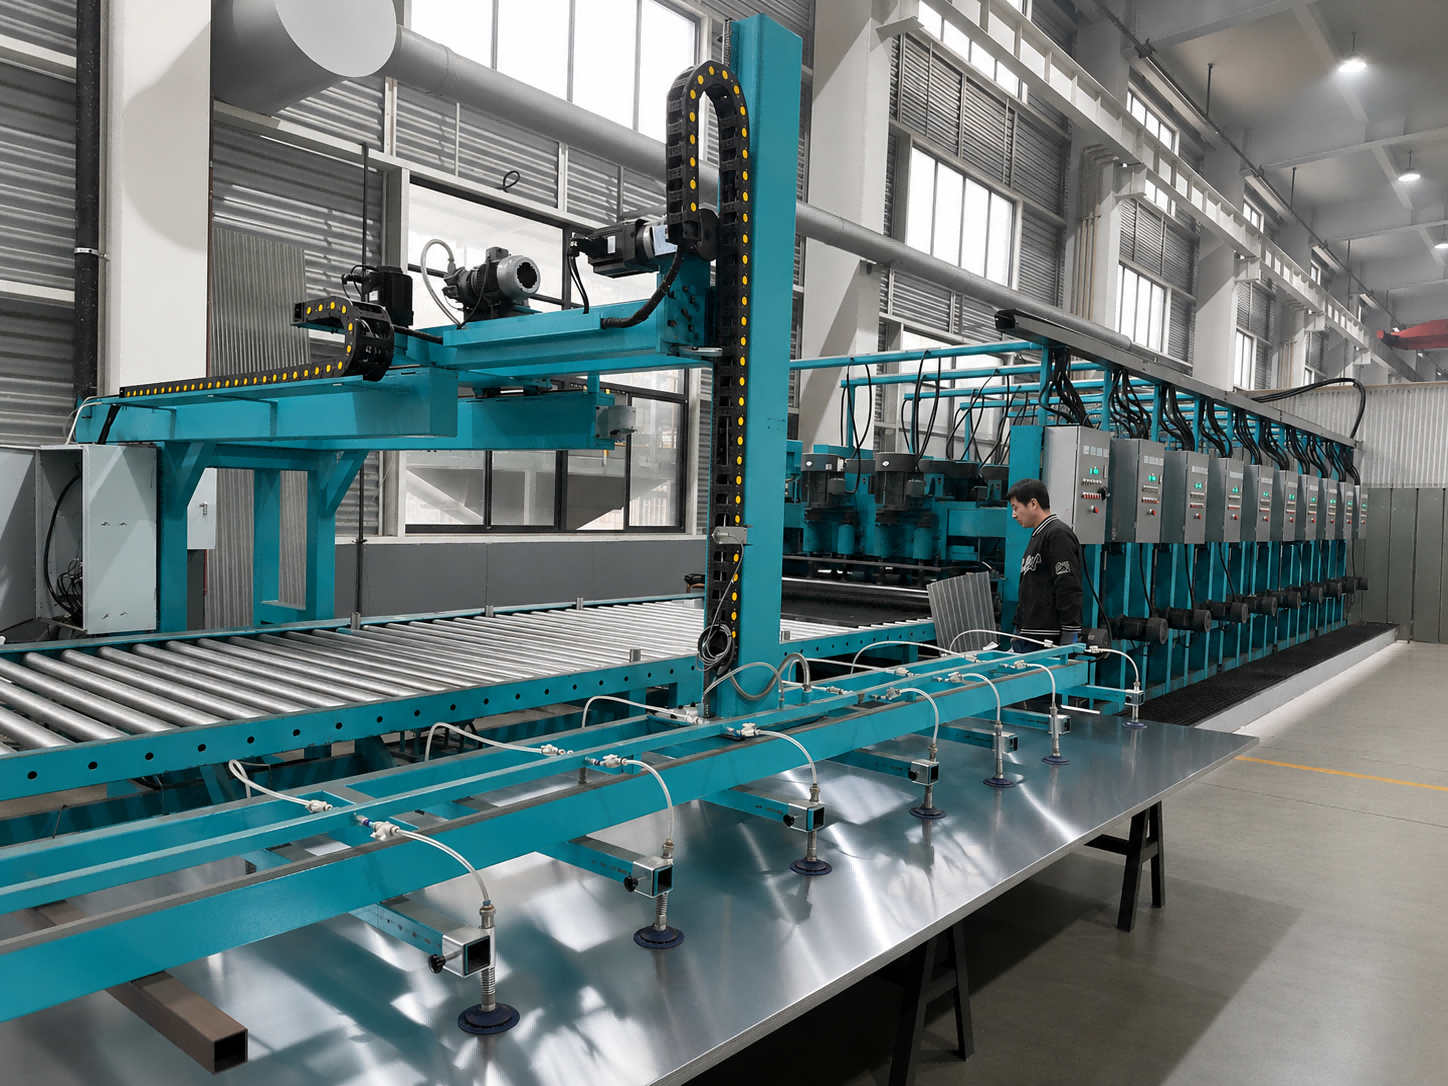
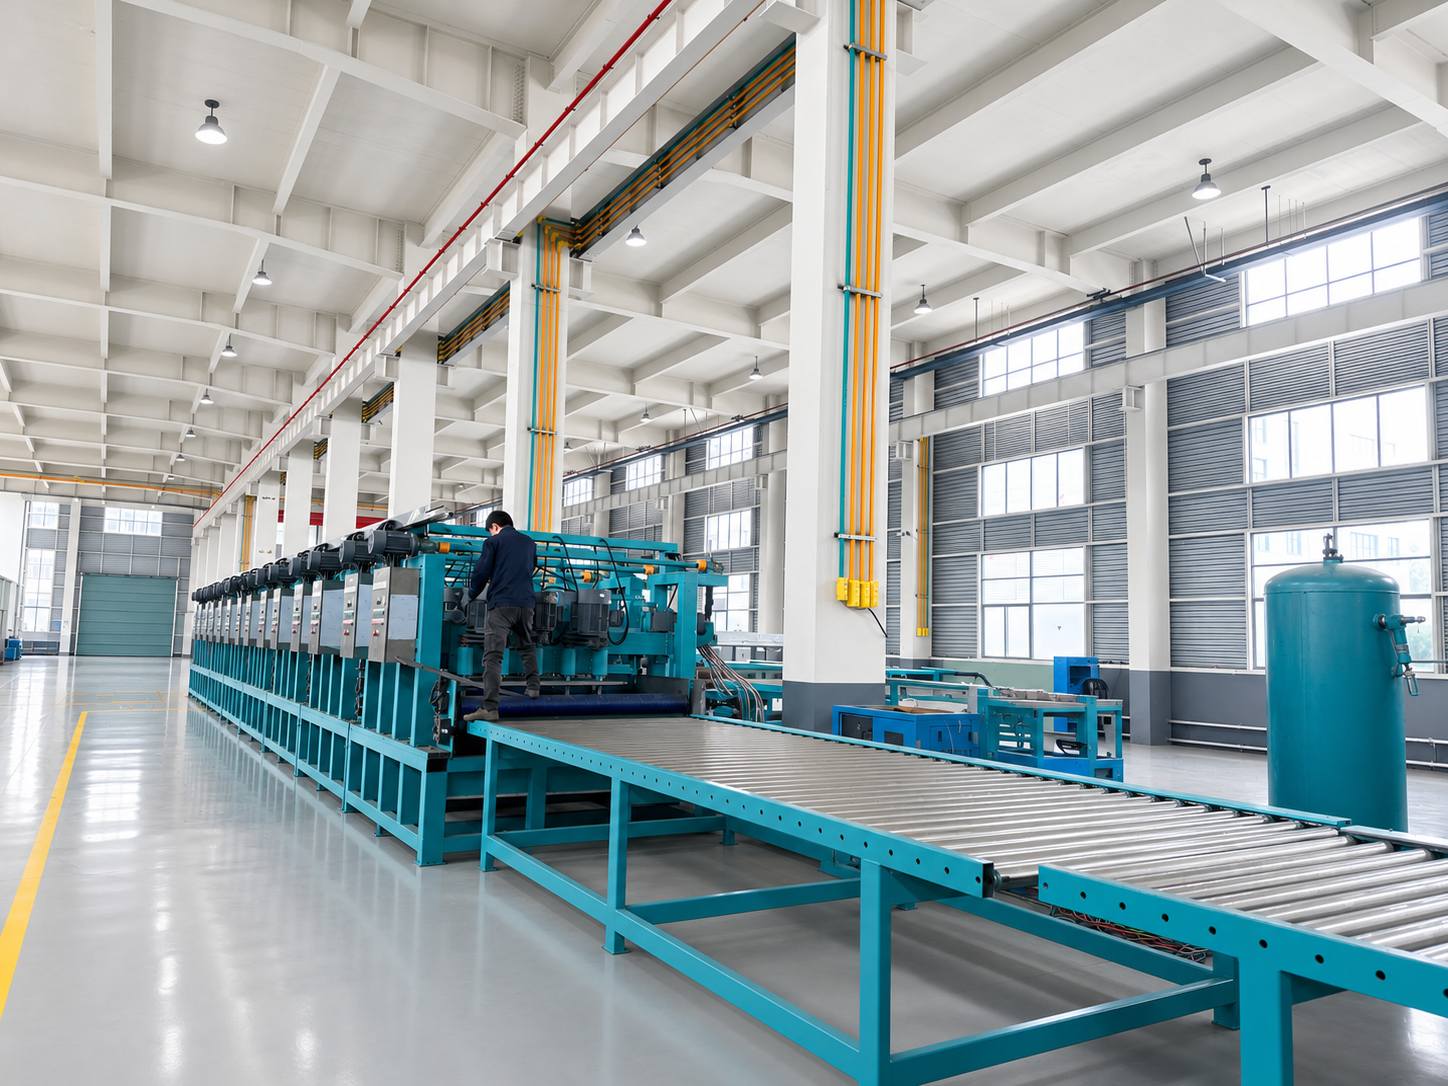
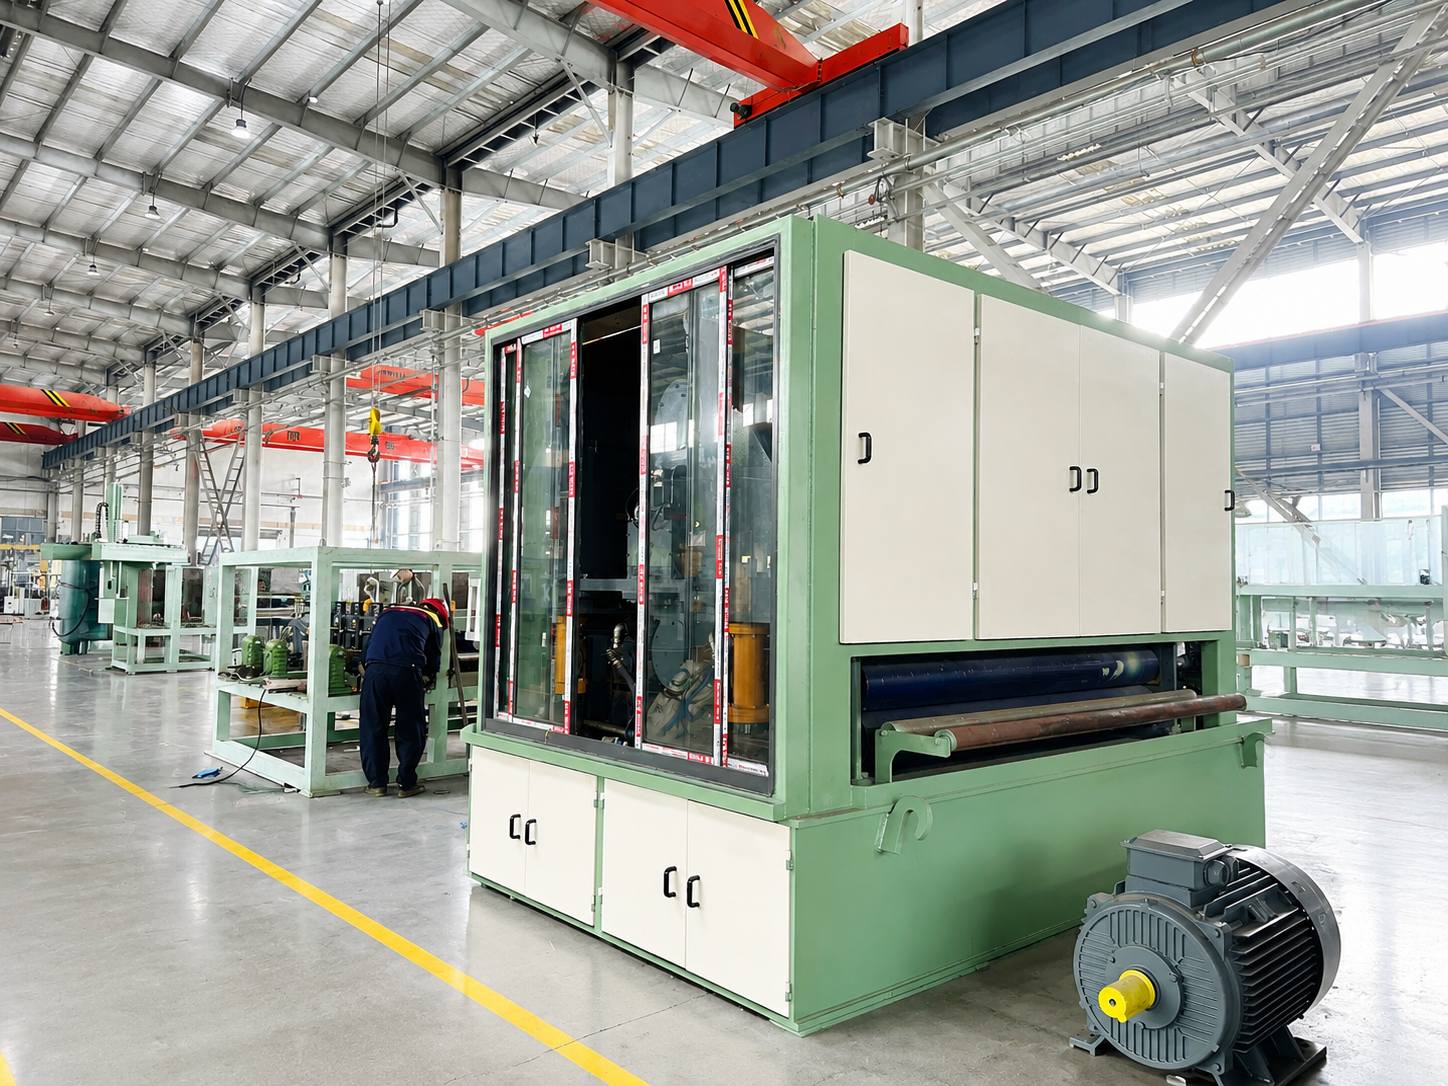
unLínea de máquinas de cepillado Wet No.4 & HLEs una línea de acabado de superficies de acero inoxidable que utiliza líquido de pulido, refrigero medio a base de agua durante el cepillado abrasivo. produceFinal de raso fino n º 4yHL long Hairline finish (en inglés)Con una mejor refrigeración y una superficie más limpia en comparación con el procesado en seco.
La línea generalmente incluyeAlimentación, pulido/cepillado por vía húmeda, filtración y reciclaje de líquidos, limpieza, secado, laminado de película protectora opcional y secciones de salida/retroceso.
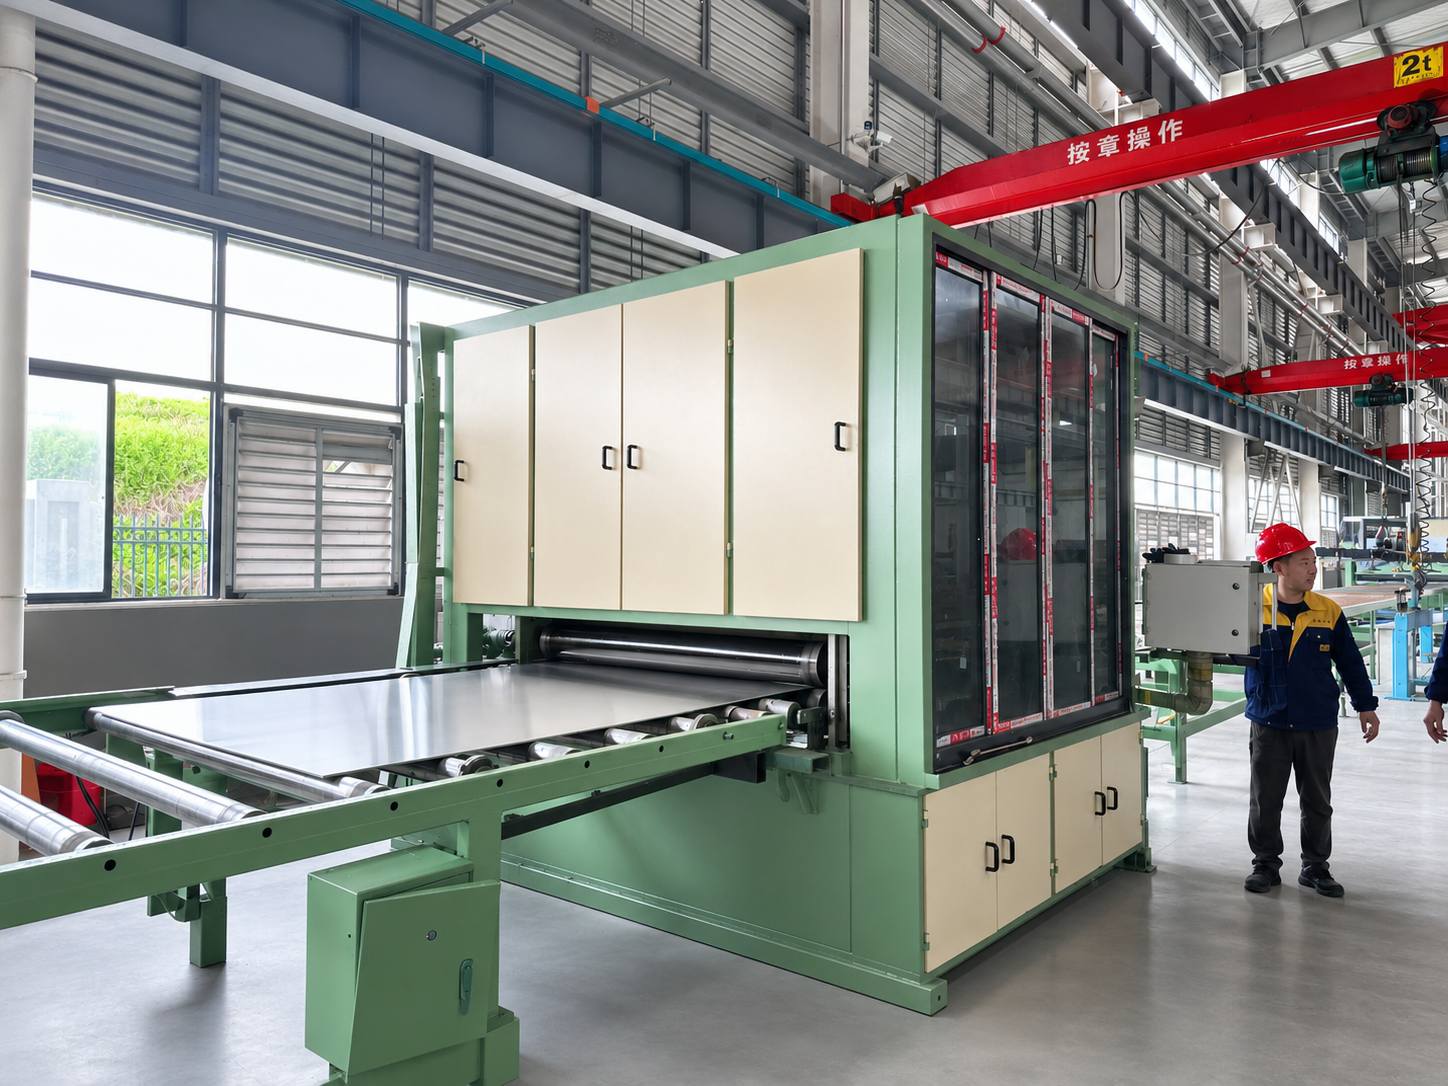
elLEBON Wet No.4 & HL cepillado líneaEstá diseñado para el esmerilado y cepillado en húmedo de alta calidad de chapas, chapas y bobinas de acero inoxidable. Utiliza correabrasivas o rodillos de cepillado junto con el líquido de molienda o refrigerpara producir uniformeAcabado cepillado satinado n º 4yAcabado HL/Hairline.
En comparación con el procesamiento en seco, el sistema de cepillado en húmedo proporciona una mejor refrigeración, menos polvo, una textura de la superficie más lisa y un menor riesgo de marcas de quemo decoloración de la superficie. La línea puede ser equipada con alimentación, unidades de pulido y cepillado en húmedo, sistema de filtración y reciclaje de líquidos de pulido, limpieza, secado y secciones de laminado de película protectora opcional.
Con una alimentación de material estable, presión de cepillado ajust, velocidad de línea variable y un seguimiento preciso de la cinta, la máquina ayuda a lograr una dirección de grano recta, una calidad superficial consistente y una producción eficiente. Es ampliamente utilizado para placas decorde acero inoxidable, paneles de ascensores, paneles de electrodomésticos, equipos de cocina, paneles de pared arquitectónicos y aplicaciones de acabado de superficies metálicas interiores de alta gama.
Produce tantoAcabado cepillado satinado n º 4yAcabado HL/Hairline
Diseño de cepillado en húmedo con líquido de pulido o refrigerpara una mejor calidad de la superficie
Adecuado para chapas, chapas y bobinas de acero inoxidable
Correa abrasiva de alta velocidad o sistema de rodillos de cepillado para un acabado superficial eficiente
Presión de cepillado ajustable para diferentes espesores de material y requisitos de acabado
Velocidad de alimentación Variable para controlar la textura de la superficie n º 4 y n º HL
Sistema de seguimiento de correa estable para evitar las marcas de desviación de correa y las líneas de grano irregulares
Múltiples opciones de grano abrasivo para el cepillado fino n º 4 y el acabado de línea de cabello HL
El sistema de suministro de líquido de molienda ayuda a reducir el calor, el polvo y las marcas de quemsuperficiales
El sistema de filtración y reciclaje reduce los desechos líquidos de molienda y los costos operativos
La unidad de limpieza y secado elimina las marcas de aceite, residuos, polvo y agua después del cepillado
Un sistema de alimentación estable garantiza una dirección de grano recta y un acabado superficial consistente
Sistema opcional de laminado de película protectora después del acabado de la superficie
Sistema de control PLC e inversor para un funcionamiento sencillo y un ajuste de velocidad estable
Anchura de trabajo, rango de espesor, unidades de cepillado y diseño de producción personalizables
Ideal para decorde acero inoxidable, paneles de ascensor, paneles de electrodomésticos, equipos de cocina y aplicaciones de metal arquitectónico
La chapa de acero inoxidable, placa o bobina se introduce en la línea de cepillado a través del sistema de transporte. Una alimentación estable mantiene el material plano y garantiza una dirección de grano recta durante el procesamiento.
Las correas abrasivas de alta velocidad muelan ligeramente la superficie de acero inoxidable para eliminar arañazos menores, marcas de óxido y defectos superficiales. Esto prepara el material para el acabado n º 4 o n º HL.
Para el acabado n º 4, las correas abrasivas crean una fina y uniforme textura cepillado satinado. Durante el cepillado se suministra líquido de pulido o refrigerpara reducir el calor, controlar el polvo y mejorar la suavide la superficie.
Para el acabado HL, la máquina crea líneas largas, rectas y continuas. El efecto de línea final es controlado por arena abrasiva, presión de cepillado, precisión de seguimiento de la correa y velocidad de avance.
El líquido de molienda utilizado se recoge, se filtra y se recicla para su reutilización. Esto ayuda a reducir los desperdicios, reducir los costos operativos y mantener un rendimiento de cepillado estable.
Después de cepillado en húmedo, la superficie de acero inoxidable se limpia para eliminar el líquido de molienda, aceite, polvo, residuos abrasivos y partículas de metal.
La superficie limpipasa a través de la unidad de secado para eliminar la humedad y evitar marcas de agua en la superficie acabada n º 4 on º HL.
Si es necesario, se aplica una película protectora sobre la superficie terminada para evitar arañazos durante la manipulación, el corte, el transporte y el procesamiento posterior.
La superficie final de acero inoxidable tiene un acabado satinado n º 4 uniforme o un largo acabado lineal HL, adecuado para paneles decor, interiores de ascensores, paneles de electrodomésticos y aplicaciones arquitectónicas.
Hojas decorativas de acero inoxidable
Paneles de ascensores e interiores de cabina
Paneles de aparatos electrodomésticos
Otros muebles de muebles
Paneles arquitectónicos de pared y techo
Puertas y marcos de acero inoxidable
Materiales de decoración de interiores
Paneles de decoración hotelera y comercial
Muebles y paneles de pantalla
Carcasa del aparato y paneles de cubierta
Paneles laterales de las escaleras mecánicas
Equipo de cocina y restaurante comercial
Señalización y tablpublicitarios
Armarios metálicos, encimeras y encimeras
Tratamiento previo antes del revestimiento, laminado o tratamiento posterior
Acabado de superficie de acero inoxidable de satsatn n º 4 y línea de cabello HL de alta calidad
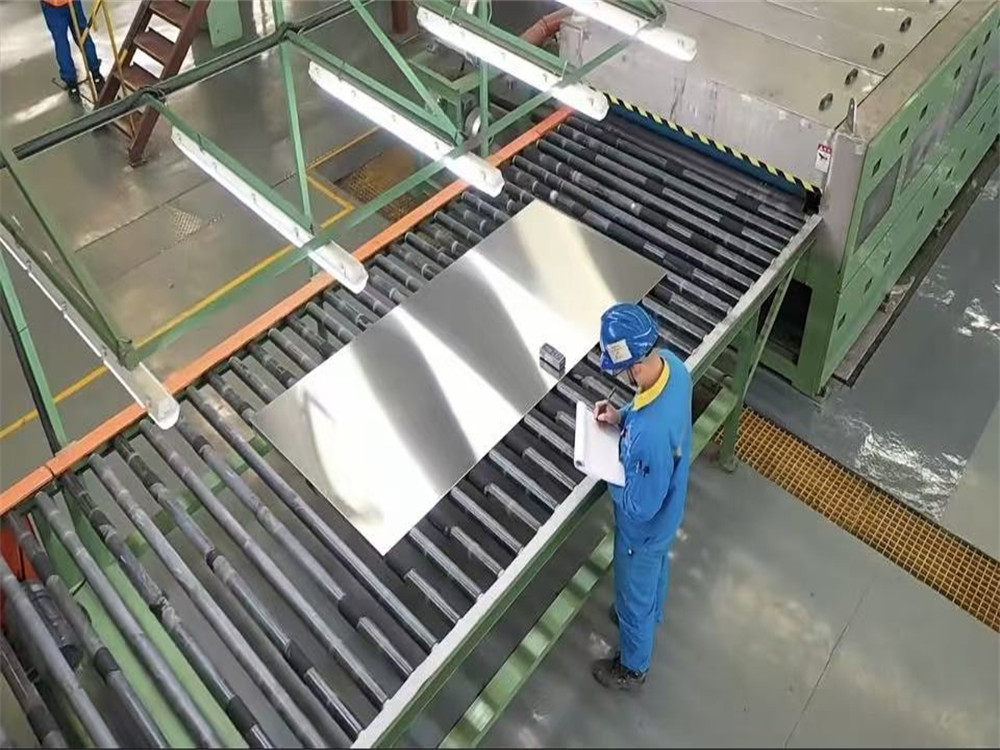
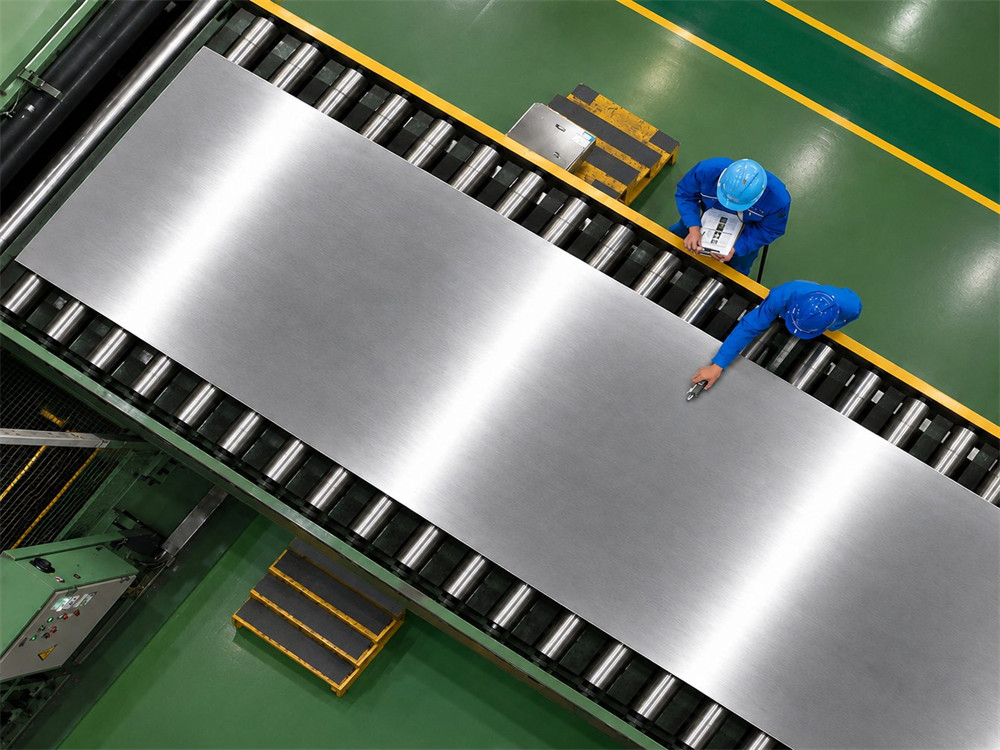
La superficie acabada debe tener una textura uniforme de raso n º 4 o rayrayn n º HL a través de toda la hoja o el ancho de la bobina. no debe haber ninguna diferencia clara entre la luz y la oscuridad, zonas irregulares o marcas de cepillado irregulares.
Las líneas de cepillado deben ser rectas, continuas y consistentes alo largo de la dirección de cepillado. Para el acabado HL, la textura de la línea debe ser larga y fina; Para el acabado n º 4, la textura debe ser uniforme y satin-like.
El material terminado debe estar libre de arañazos profundos, marcas de desviación de correa, marcas de vibración, marcas de rodillos, marcas de quem, manchas de aceite, marcas de agua y defectos superficiales visibles.
La rugode de la superficie se puede controlar con arena abrasiva, presión de cepillado, velocidad de la correa y velocidad de avance. Valores de referencia típicos:
Acabado n º 4:alrededorRa 0,4 — 0,8 μm
Acabado HL:alrededorRa 0,2 — 0,6 μm
Los valores reales pueden ajustarse de acuerdo con la muestra del cliente y los requisitos de la aplicación.
La cinta abrasiva debe revisarse regularmente para verificar si está desgast, dañada, obstruo cortada de forma irregular. Los cinturones desgastpueden causar granos inestables, rasguños o mala consistencia de la superficie.
El líquido de molienda o refrigerdebe suministrarse uniformemente durante el cepillado. Se comprobará la concentración del líquido, el caudal y la condición de filtración para evitar el sobrecalentamiento, las marcas de quemy la contaminación de la superficie.
Después del cepillado en húmedo, la superficie debe limpiarse y secarse completamente. El material terminado no debe tener residuos de molienda, marcas de refriger, manchas de agua o partículas metálicas restantes.
Si se aplica película protectora, la película debe ser plana y firmemente adherida. no debe haber burbujas, arrugas, partículas de polvo o arañazos debajo de la película.
El espesor, la anchura y la plandel Material deben comprobarse antes de la producción. La alimentación estable y el control de la tensión ayudan a evitar la desviación de la hoja, las líneas de vibración y la textura irregular del cepillado.
Antes de la producción en masa, una muestra debe ser probada y aprobada por el cliente o equipo de calidad. Después de la aprobación, se deben mantener los mismos ajustes de cinta, presión, velocidad y sistema húmedo para una calidad de producción estable.
Por favor, no dude en ponerse en contacto con nosotros si necesita más información.
Fabricante de líneas de producción de equipos de procesamiento de Metal profundo
Copyright © Lebon Metal Equipment Co., Ltd. Todos los derechos reservados.
Diseño de BONTOP.
 inglés
 ruso
 español
 portugués
 árabe
 vietnamita
 turco
 En