

Sistema de pulido por Robot
Pulido de espejo Industrial Buffing Machine
Máquina de pulido con espejo 8K para acero inoxidable | sistema ecológico libre de ácidos
Pulido con espejo de bobina de aluminio
Máquina para pulir superficies metálicas
Pulido de espejos metálicos de alta precisión
Pulido con espejo de 8K a presión neumática
Máquina de pulido de acero inoxidable 8K tipo cinta
High Gloss Mirror Buffing & pulishing Machine (en inglés)
No.8 8K pulido del espejo final pulido de la máquina
Máquina de pulido de espejos Super 8K
Máquina de Buffing de Metal Industrial
Máquina de Buffing de superficie de titani
Bobina a bobina n º 4 línea de rectificado terminado
Hoja a hoja NO.4 línea de rectificado terminado
Máquinas, máquinas y máquinas
Cepilladora de chapas metálicas
Pulidora de cobre
Cepillo de superficie de titanipulido
Máquina de cepillado para pulir placas de aluminio
Rectificadora de acero inoxidable n º 4
Máquina de cepillado de correa y rectificadora
Máquina para la molienda de materias inoxidables de la HL
Máquinas para la molienda de rodillos rodillos
Cepilladora de cinta HL
Máquinas de acabado en seco en HL
Máquinas para acabado en caliente
Línea de rectificadoras en seco n º 4 y n º hl
Línea de máquinas de cepillado Wet No.4 &HL
Máquina terminada Scotch-Brite para superficies metálicas
Máquina terminada Scotch-Brite
Pulidora Scotch Brite de acero inoxidable
Línea de máquinas Wet Scotch Brite
Línea de máquinas completamente automática Scotch Brite(SB)
Máquina osciladora SB
Máquina rectificadora SB
Scotch Brite con oscil
Dry Scotch Brite Machine (en inglés)
Cuatro rectificadoras de rodillos
Rectificde vibraciones de tablero grueso de acero inoxidable
Reducción de las vibraciones
Rectificrectificadora de vibraciones de acero inoxidable
Máquina de AFP
Máquina de lacadora de rodillos anti-huella digital
Máquina pre-recucon anti-huella digital
Máquina de recubrimiento de película anti-huella digital
Máquina de nanorecubrimiento anti-huella digital
Solución de aplanado de placas gruesas para el procesamiento de metales pesados
Máquina niveladora de placas pesadas
Línea de corte de chapas de precisión para el tratamiento de metales decor
Línea de nively corte de precisión para el tratamiento de chapas metálicas
Desenbobinado automático de la bobina
Solución de corte longitudinal de bobina de precisión para el procesamiento de tiras de Metal
Máquina de corte longitudinal/línea de corte longitudinal
Noticias de la industria de equipos de acabado de superficies metálicas
Por :Lebon
Sep 29,2026
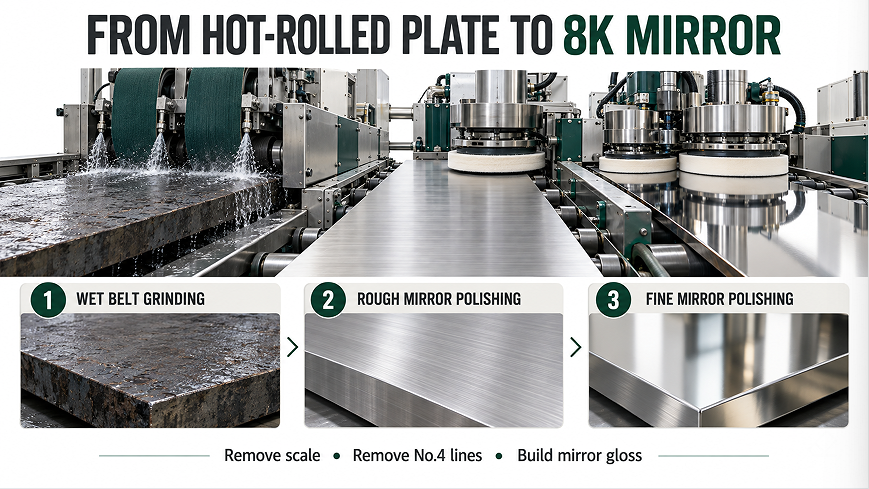
Para placas de acero inoxidable de más de 5 mm de espesor, un buen acabado de espejo comienza mucho antes de la máquina de pulido del espejo.La placa laminada en caliente normalmente llega con la escala de óxido y las irregularidades de la superficie. Si estos se dejan para que los pulidores de espejo los elimin, el pulido se hace más lento y las líneas n º 4 o marcas de cabeza pueden permanecer visibles en la superficie final.
Una rectificadora de cinta húmeda de alta resistencia elimina la capa de óxido laminen caliente y crea una superficie más uniforme. Este es elNo.4 etapa de preparación. Para el proyecto descrito aquí, el objetivo después del rectificado esRa − 0,2 ≤ m.
La plancha ya está lista para pulir con espejo, pero todavía no es una superficie de espejo. La etapa n º 4 deja líneas direccionales de rectificado que deben eliminarse progresivamente en la etapa siguiente.
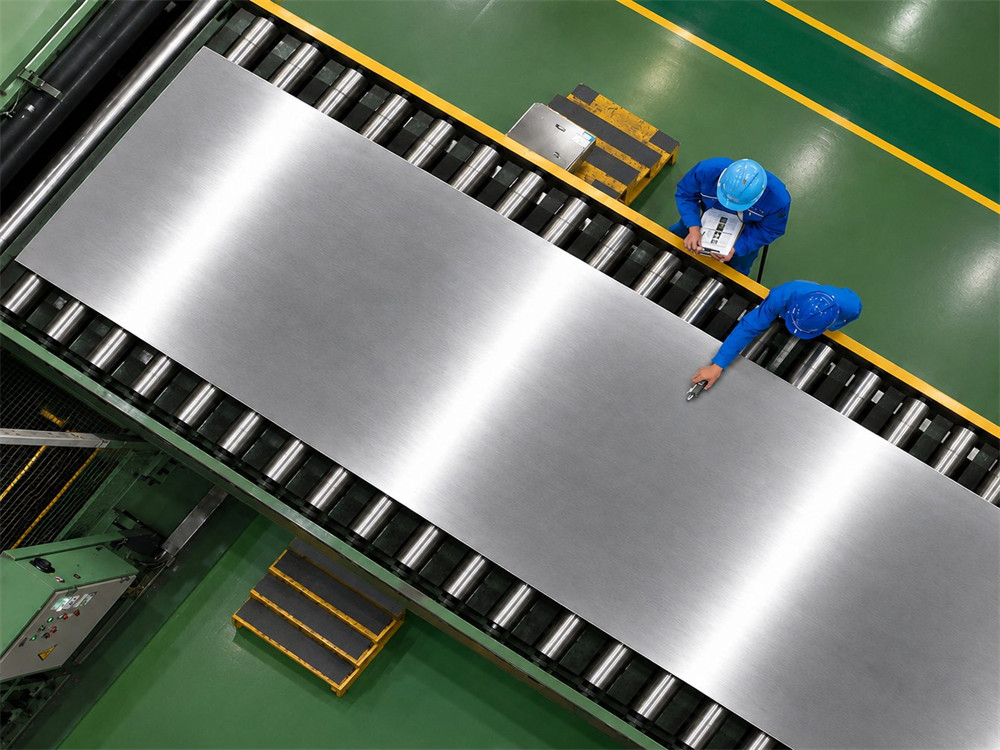
Para chapas laminadas en caliente de 6 m de longitud, nuestros ingenieros calculan el siguiente rendimiento diario de una línea de rectificado por cinta mojada de dos cabez:
| Espesor de la placa | Producción estimada |
|---|---|
| 3-8 mm | 50-80 platos/día |
| 9-15 mm | 30-40 platos/día |
| 16-25 mm | 15-20 platos/día |
| 26-40 mm | 10-15 platos/día |
Estas son estimaciones del proyecto. El rendimiento real depende de la escala de óxido, la plande de la placa, la remodel material requerido, el estado del abrasivo y las horas de operación.
El pulido con espejo áspero es el puente entre el pulido n º 4 y el acabado final de 8K.Los sucesivos grupos de pulido en bruto utilizan abrasivos progresivamente más finos para eliminar las líneas direccionales n º 4 y reducir aún más la rugosidad de la superficie. Para este proceso, nuestros ingenieros recomiendan el objetivo de aproximadamenteRa 0,05 μm después del pulido rugoAntes de los grupos de pulido fino levantan el brillo.
Si hay muy pocos grupos de pulido en bruto, los operadores pueden tener que reducir la velocidad de avance para eliminar las líneas n º 4. De lo contrario, las líneas residuales o las marcas de la cabeza de pulido pueden permanecer. El pulido fino mejora la reflectividad, pero no debe esperarse que compense el pulido rugoincompleto.
unCuatro ásperos + dos finosLa configuración puede procesar placas laminadas en caliente debidamente preparadas. Para placas de 6 m, la producción estimada de una línea de seis grupos es de aproximadamente14-16 platos por díaDependiendo de la superficie de entrada y el requisito de acabado.
¿Dónde se necesita un mayor rendimiento, recomiendan nuestros ingenierosCinco grupos brutos + tres grupos finos. El grupo rugoadicional proporciona más capacidad para eliminar las líneas No.4, mientras que el grupo fino adicional soporta el brillo final a una velocidad de avance más alta. Basado en nuestra experiencia de procesamiento, esta configuración puede ejecutarseMás del 30% más rápidoQue un arreglo de cuatro ásperos + dos finos en condiciones comparables. La diferencia real debe ser verificada con las placas representativas del cliente.
Para el acero inoxidable laminado en caliente, las dos máquinas realizan trabajos diferentes:
Molido por cinta mojada elimina la escala de óxido y establece una base uniforme n º 4. El pulido con espejo áspero elimina las líneas n º 4. El pulido fino desarrolla la apariencia final de espejo y brillo.
La selección de la línea de pulido sin tener en cuenta la calidad de la superficie de entrada No.4 puede conducir a una producción más lenta o defectos visibles. La configuración más fiable comienza con la condición de la placa, el acabado de destino y una prueba con material representativo.
Por favor, no dude en ponerse en contacto con nosotros si necesita más información.
Fabricante de líneas de producción de equipos de procesamiento de Metal profundo
Copyright © Lebon Metal Equipment Co., Ltd. Todos los derechos reservados.
Diseño de BONTOP.
 inglés
 ruso
 español
 portugués
 árabe
 vietnamita
 turco
 En